Które podzespoły w pojazdach opancerzonych warto projektować jako odlewy, a które jako odkuwki
W konstrukcji współczesnych kołowych i gąsienicowych wozów bojowych projektanci stale balansują między skrajnymi wymaganiami technologicznymi. Z jednej strony priorytetem pozostaje najwyższa ochrona balistyczna załogi, a z drugiej rygorystyczne ograniczenia masy własnej oraz możliwości precyzyjnej obróbki mechanicznej gotowych elementów. Zbyt ciężki pojazd traci mobilność taktyczną, zużywa więcej paliwa, a nadmierna masa utrudnia montaż układów napędowych i zawieszenia o odpowiedniej wytrzymałości. Jednocześnie skomplikowane kształty poszczególnych modułów wymagają technologii pozwalających na uzyskanie złożonej geometrii przy minimalnej liczbie dodatkowych operacji spawalniczych, które mogłyby nieodwracalnie osłabić strukturę metalu.
Rola odlewów i odkuwek w architekturze układów napędowych
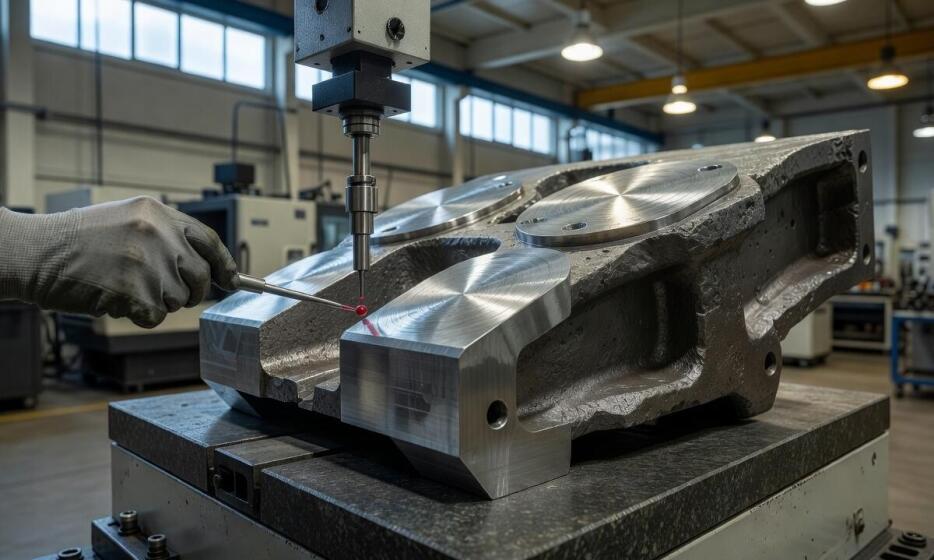
Obudowy silników, korpusy skrzyń przekładniowych oraz masywne osłony mostów napędowych najczęściej wykonuje się w technologii odlewniczej. Takie podejście pozwala na precyzyjne odtworzenie skomplikowanych kanałów chłodzących, żeber usztywniających oraz wielopłaszczyznowych otworów montażowych w jednym cyklu produkcyjnym. Jarzma i ciężkie wsporniki podzespołów zawieszenia również opuszczają odlewnie, szczególnie gdy geometria detalu obejmuje liczne występy i wewnętrzne kieszenie odciążające materiał.
Przeczytaj również: Zastosowanie odlewów w produkcji maszyn rolniczych: co warto wiedzieć?
Wymagające najwyższej wytrzymałości zmęczeniowej komponenty do pojazdów opancerzonych, w tym krytyczne elementy przeniesienia napędu takie jak wały główne, koła zębate czy półosie, projektuje się natomiast jako odkuwki. Proces kucia matrycowego lub swobodnego zapewnia ciągłą, ukierunkowaną strukturę włókien metalu. Przekłada się to na wyższą odporność na długotrwałe zmęczenie materiału i skrajny udar dynamiczny, występujący podczas jazdy w trudnym, nierównym terenie.
Przeczytaj również: Z jakich materiałów wykonuje się modele odlewnicze?
Kryteria materiałowe ewoluują w zależności od dominującego profilu obciążeń mechanicznych. Gdy dany węzeł konstrukcyjny musi jednocześnie przenosić nagłe uderzenia, zachowywać wymaganą sztywność skrętną i gwarantować pełną stabilność wymiarową po ostatecznej obróbce, rośnie znaczenie zaawansowanej mikrostruktury stopu. Wysoka udarność wymaga zdolności do częściowego odkształcenia plastycznego bez inicjacji pęknięcia. Z kolei stabilność wymiarowa zależy od niskiej podatności na niepożądane odkształcenia resztkowe, które często wywoływane są przez naprężenia cieplne lub intensywne skrawanie.
Właściwości żeliwa sferoidalnego, ADI i staliwa
Różnorodność sił działających w układzie jezdnym wymusza stosowanie ściśle wyselekcjonowanych stopów. Żeliwo sferoidalne zapewnia bardzo dobrą kombinację wytrzymałości i ciągliwości przy wyraźnie niższych kosztach produkcji niż klasyczne staliwo. Jego wewnętrzna struktura, charakteryzująca się wydzieleniami grafitu w formie kulek, pozwala na uzyskanie wydłużenia rzędu 10–18 procent przy wytrzymałości na rozciąganie sięgającej od 400 do 600 MPa. Z kolei nowoczesne żeliwo ADI (austempered ductile iron), poddane specjalistycznej obróbce cieplnej, osiąga imponującą wytrzymałość na poziomie do 1100 MPa. Zachowuje przy tym wysoką udarność oraz wyjątkową odporność na ścieranie, co czyni je lżejszą o kilkanaście procent alternatywą dla wielu ciężkich części stalowych. Staliwo węglowe i stopowe rezerwuje się z reguły dla stref, gdzie niezbędna jest bezwzględna odporność na uderzenia balistyczne lub ekstremalne temperatury.
Produkcja zaawansowanych technologicznie części wymaga rygorystycznego ograniczania ryzyka powstawania wad wewnętrznych. Bieżąca analiza termiczna ciekłego metalu pozwala precyzyjnie monitorować krzywą chłodzenia. Metoda ta pomaga technologom skutecznie przewidzieć ostateczną liczbę kulek grafitu, potencjalne ryzyko wydzielenia się kruchych węglików oraz wielkość skurczu odlewniczego przed zalaniem formy.
Dalsze podnoszenie ostatecznych parametrów mechanicznych opiera się na nowoczesnych metodach metalurgicznych. Rafinacja ciekłego metalu w procesie AOD bezbłędnie obniża zawartość szkodliwych gazów i wtrąceń niemetalicznych. Zabieg ten bezpośrednio zwiększa szczelność ciśnieniową i strukturalną wytrzymałość odlewów wielkogabarytowych. W swojej codziennej działalności PGO S.A., specjalizująca się w odlewnictwie i kuźnictwie przemysłowym, wykorzystuje technologie AOD oraz dokładną analizę termiczną, wytwarzając odlewy żeliwne sferoidalne, odlewy staliwne oraz odkuwki. Systematyczna kontrola, obejmująca defektoskopię ultradźwiękową, radykalnie zmniejsza prawdopodobieństwo wystąpienia ukrytych nieciągłości w strukturze.
Wymagające środowisko pracy wojskowych wozów bojowych narzuca konieczność bezwzględnej kwalifikacji procesów wytwarzania zgodnie z surowymi normami. Certyfikaty branżowe, takie jak standard IRIS, weryfikują realną zdolność zakładu do wysoce powtarzalnej produkcji komponentów o krytycznym znaczeniu dla bezpieczeństwa załogi. Taka rygorystyczna ścieżka oceny gwarantuje zachowanie identycznych parametrów wytrzymałościowych w każdej dostarczanej partii towaru.
Wybór między procesem odlewania a kuciem oraz między żeliwem ADI, sferoidalnym a wysokowytrzymałym staliwem definiuje docelowa funkcja danego elementu w pojeździe. Złożona przestrzennie obudowa mechanizmu różnicowego zawsze narzuci użycie odlewu, podczas gdy ekstremalnie obciążony wał napędowy będzie bezwzględnie wymagał struktury kutej. Inżynieryjna synergia różnych technologii obróbki plastycznej i odlewniczej ostatecznie decyduje o końcowej niezawodności całego układu bojowego.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

-

-
Barbara Trzmielewska Geodeta Uprawniony Sp. z o.o.
Geodezja, kartografia - usługi
woj. opolskie45-070 Opole, Dubois 5/1
-

Przeczytaj także
-
 Materiały budowlane
Jak działa powłoka antywirusowa stosowana w przestrzeniach publicznych?
Panująca od jakiegoś czasu pandemia COVID-19 spowodowała, że obecnie kwestia skutecznej ochrony przed krążącymi w powietrzu patogenami stała się absolutnie priorytetową sprawą. Postulowane metody...
-
 Odpady
Ile miejsca potrzeba na przydomową oczyszczalnię ścieków?
W budynkach i domach jednorodzinnych, które nie miały dostępu do komunalnej sieci kanalizacyjnej, jeszcze do niedawna konieczne było montownie zbiorników na płynne odpady bytowe. Od paru lat powstała...
-
 Meble i wykończenia
Jak komfortowo wyposażyć lobby hotelowe?
Pierwsze wrażenie rzeczywiście ma znaczenie, a w przypadku hoteli to właśnie lobby jest miejscem, które tworzy ten pierwszy kontakt z gośćmi. Wyposażenie i estetyka tego pomieszczenia mają ogromne...
-
 Instalacje budowlane
Jakie są największe zalety termomodernizacji w ramach programu "Czyste Powietrze"?
Termomodernizacja budynków w ramach programu ‘Czyste Powietrze’ stanowi kluczowy krok w walce z zanieczyszczeniem powietrza oraz poprawą efektywności energetycznej. Dzięki wsparciu finansowemu...